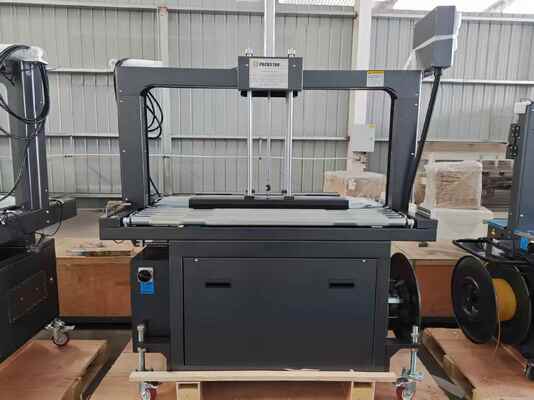
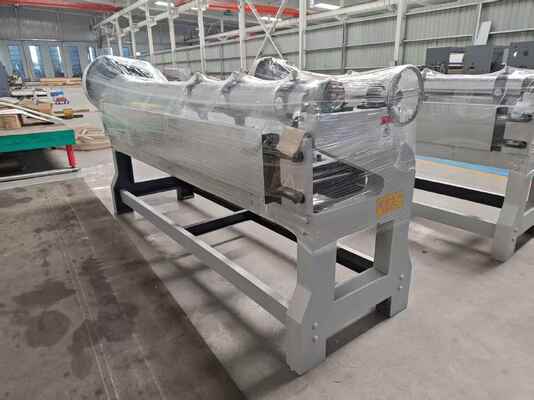
NC-100 dao cắt xoắn ốc NC

Máy chủ yếu bao gồm bánh răng trong của trục dao cắt (2), bánh răng ngoài của trục dao cắt (3), vít kết nối (4), ống bọc kẹp (5), bánh răng trục dao cắt (6), lưỡi dao dưới (7), vít kẹp lưỡi dao dưới (8), vít kẹp lưỡi dao trên (9), vít kẹp lưỡi dao trên (10), lưỡi dao trên (11), trục điều chỉnh khe hở bánh răng (12), động cơ chính (13), thanh điều chỉnh (14), vít điều chỉnh (15), trục dao cắt trên (16), trục dao cắt dưới (17), v.v.
1. Trục lưỡi trên (16) và trục lưỡi dưới (17) được làm bằng thép cacbon và được xử lý nhiệt để có độ cứng tốt.
2. Khi điều chỉnh lưỡi dao, hãy lắp thanh lưỡi vào ổ cắm thanh lưỡi để quay thủ công.
3. Khi điều chỉnh lưỡi dao, hãy nới lỏng vít kẹp lưỡi dưới (8) 1/4 vòng và điều chỉnh vít kẹp lưỡi trên (10) để lưỡi trên (11) và lưỡi dưới (7) vừa khít.
4. Khi điều chỉnh lưỡi dao, hãy nới lỏng vít kết nối bánh răng (16) và điều chỉnh vít điều chỉnh khe hở bên bánh răng (15) để loại bỏ khe hở bên của bánh răng trục lưỡi dao.
5. Ống bọc mở rộng (5) nối bánh răng ngoài của trục lưỡi (3) và bánh răng trục lưỡi (6) với con lăn lưỡi.
6. Động cơ trục chính (13) là nguồn năng lượng để dẫn động con lăn lưỡi.
Yêu cầu cài đặt
1. Máy phải được lắp đặt trên nền bê tông cứng có chiều dày nền không nhỏ hơn 250mm;
2. Bề mặt móng bằng phẳng, có độ phẳng không quá 2mm/m;
3. Máy phải được điều chỉnh về độ cao trước khi cố định trên nền với độ cao không quá 0,4 mm/m; Dụng cụ kiểm tra: mức vuông; Vị trí kiểm tra: Giá đỡ dao cố định thanh ngang.
4. Khi lắp đặt máy trên bệ phải đảm bảo thiết bị song song với độ song song không quá 1mm/m. Dụng cụ kiểm tra: mức độ; Vị trí kiểm tra: hai bên khung máy ở hai đầu.
Lắp đặt máy
Khi lắp đặt máy, nguồn điện của người dùng phải được kết nối với tủ truyền động điện của máy và phải lắp công tắc khí ở đầu phía trước của tủ khí để tắt hoặc bật nguồn điện của máy bất cứ lúc nào.
Khi lắp đặt máy, đường ống dẫn khí nén của người dùng phải được kết nối với bộ ba khí nén của máy và phải lắp van chặn ở đầu trước để tắt hoặc bật nguồn cung cấp khí nén của máy bất cứ lúc nào (như hình bên dưới).
Thông số đường ống dẫn khí là: PN0.6MPa, DN10.
Điều chỉnh độ ngang của máy
Sau khi lắp đặt máy, quan sát máy đo mức và điều chỉnh các vít cho đến khi độ cân bằng nằm trong khoảng 0,1mm/1000mm×1000mm, sau đó siết chặt các đai ốc của bu lông neo. Sử dụng phương pháp tương tự để điều chỉnh độ cân bằng của ít nhất bốn góc của máy.
Đặc điểm cấu trúc:
- Nó có thể lưu trữ 200 đơn hàng, thay thế các thông số kỹ thuật của máy cắt một cách nhanh chóng và chính xác, thay đổi đơn hàng không ngừng và cho phép các máy tính nối mạng tạo điều kiện thuận lợi cho việc quản lý sản xuất.
- Bánh răng dẫn động trục dao được làm bằng thép rèn cảm ứng cứng chính xác, hộp số không phản ứng ngược, kết nối không cần chìa khóa tiên tiến, độ chính xác truyền động cao.
- Máy cắt sử dụng cấu trúc xoắn ốc của lưỡi dao bằng thép dát phía trước, dao có răng cưa. kéo, kéo, lực cắt, tuổi thọ lưỡi dài
- Xung quanh các con lăn cấp liệu được sử dụng theo kiểu trục lăn bánh răng mặt trời, vận chuyển êm ái, tạo lực ép đều, dễ làm nát tấm ván hoặc gây tắc nghẽn
- Model này là bộ lưu trữ năng lượng phanh (phanh không động) nên năng lượng tiêu hao trong quá trình sản xuất, điện năng tiêu thụ trung bình bằng 1/3 máy cắt NC thông thường, tiết kiệm hơn 70% điện năng đạt mục tiêu tiết kiệm chi phí.
- Bánh răng không có khe hở có thể điều chỉnh chính xác để đảm bảo gắn lưỡi chính xác, cân bằng khi chạy.
- Sử dụng bơm dầu độc lập và bộ lọc với 2 đồng phân phối dầu ở mỗi vị trí bánh răng, bôi trơn và làm mát
- Con lăn dao: Chất liệu thép rèn chất lượng tốt, cân đối, có độ ổn định tốt.
Thông số đường kính con lăn:
- Khoảng cách chéo trên trục dao:¢216mm
- Trước đường kính con lăn truyền tải dưới ¢156mm
- Sau đường kính con lăn truyền tải dưới: ¢156mm
- Đường kính mặt trước của trục lăn: ¢ 70mm
- Đường kính mặt trước của trục lăn: ¢ 70mm
Lưu ý: Sau khi tất cả đã được mài con lăn, mạ crom cứng tại (trên trừ dưới trục dao) xử lý
Động cơ điện và các thông số điện:
- công suất động cơ truyền động chính: 18,5KW servo đồng bộ AC đầy đủ
- Trước và sau khi cấp công suất động cơ: 3KW (Điều khiển tần số)
- Công suất động cơ bơm dầu bôi trơn: 0,25KW
Chủ yếu mua linh kiện, nguyên liệu và xuất xứ:
| Tên các bộ phận chính |
Thương hiệu hoặc nơi xuất xứ |
Chất liệu và loại |
| Động cơ servo AC đầy đủ |
Phúc Điền Thượng Hải |
18,5KW |
| Động cơ tần số cho ăn |
Hà Bắc hành thủy yongshun |
|
| mang |
HRB,ZWZ,LYC |
Vòng bi lăn dao lên xuống từ NSK Nhật Bản |
| thắt lưng |
Optibelt Đức |
|
| Lên tay áo |
Hàm Dương Triều Nguyệt |
|
| Vòng bi dây an toàn |
Chiết Giang Ô Hoàn |
|
| Công tắc tơ và rơle, rơle trung gian |
Pháp Schneider |
|
| Công tắc lân cận |
OMRON Nhật Bản |
|
| Hệ thống điều khiển servo cắt bay |
Mỹ Emeson |
|
| Bảng điều khiển chuyển động |
Đức MKS-CT150 |
|
| Bộ mã hóa quay |
Vô Tích Thụy Phổ |
|
| Ổ đĩa cho ăn |
đồng bằng Đài Loan |
|
| Giao diện người máy |
Đài Loan WEINVIEW hoặc MCGS |
|
| bánh răng mặt trời |
Trung Quốc Thâm Quyến |
|
| Linh kiện khí nén |
Chiết Giang sonorCSM |
|
| Bộ chuyển đổi tần số |
Simens |
|
Hình ảnh chi tiết máy
Hoạt động
操作
① Bật—启动
② E-STOP—急停
③ Tắt—关机
④ Thủ công/Tự động—手动/自动
⑤ Điều chỉnh tốc độ—速度调节
Thay đổi ngôn ngữ hoạt động: Tiếng Anh hoặc 中文(Trung Quốc)
Bật nguồn điện chính
Nhấp vào nút “Bật”
Ở chế độ tự động, máy cần được kết nối với máy hai mặt và máy sẽ tự động kiểm soát tốc độ chạy.
Ở chế độ thủ công, tốc độ vận hành được điều chỉnh thủ công thông qua chiết áp. (Tốc độ vận hành phải cao hơn một chút so với tốc độ dây chuyền sản xuất)
Bấm vào điều khiển cắt NC
Đặt “Độ dài xử lý” và “Số lượng xử lý”.
Nhấp vào “Bắt đầu cắt NC”, Tăng tốc, Máy sẽ bắt đầu hoạt động.
Đặt “Độ dài xử lý” và “Số lượng xử lý” mới, sẽ thay đổi thứ tự.
Biện pháp phòng ngừa an toàn
An toàn bao gồm hai khía cạnh: thứ nhất, an toàn con người; thứ hai, an toàn máy móc.
1. Người vận hành trước tiên phải được đào tạo kỹ năng trước khi làm việc.
2. Người vận hành phải được huấn luyện an toàn.
3. Thường xuyên kiểm tra các ốc vít, đặc biệt là các ốc vít của lưỡi cắt chéo, để tránh bị lỏng và hư hỏng máy không cần thiết.
4. Thường xuyên kiểm tra tình trạng làm việc của các bộ phận quay của máy, đặc biệt là tình trạng hoạt động của các ổ trục.
5. Khi thay thế và điều chỉnh các lưỡi cắt ngang, vui lòng đeo găng tay an toàn để tránh bị thương do lưỡi cắt.
6. Khi máy đang hoạt động bình thường, nghiêm cấm vào máy để tránh thương vong, hư hỏng máy.
7. Vui lòng bảo quản cẩn thận phần mềm và phần cứng của bộ phận điều khiển và không tùy ý sửa đổi hoặc thêm hoặc bớt chúng.
8. Nghiêm cấm những người không có chuyên môn sửa chữa máy.
Công ty chúng tôi
Bao bì sản phẩm
Câu hỏi thường gặp:
Q1: Bạn là công ty thương mại hay nhà sản xuất?
A1: Chúng tôi là nhà sản xuất.
Câu 2: Bạn có đội ngũ R&D của riêng mình không?
A2: Có, chúng tôi có thể tùy chỉnh sản phẩm theo yêu cầu của bạn.
Câu 3: Chất lượng thế nào?
A3: Chúng tôi có kỹ sư chuyên nghiệp tốt nhất và hệ thống QA và QC nghiêm ngặt.
Q4: Chúng tôi có thể là nhà phân phối của bạn không?
A4: Chúng tôi đang tìm kiếm nhà phân phối và đại lý trên toàn thế giới.
Câu 5: Gói hàng thế nào?
A5:Phim bong bóng, khay kim loại và bao bì gỗ
Q6: Thời gian giao hàng như thế nào?
A6: Nó phụ thuộc vào số lượng bạn cần.